


Oto cała sprawa z nieukształtowanymi materiałami ogniotrwałymi: trzy rodziny - odlewane, ubijające i plastyczne materiały ogniotrwałe - wykonują to samo zadanie na papierze, a w praktyce zupełnie inne. Wszystkie trzy są umieszczane na miejscu i spiekane w pierwszym ogniu. Różnice polegają na sposobie ich montażu, ich gęstości i tolerancji podczas-wypalania. Najpierw wybierz według umieszczenia: wlej to, co można wylać, ubijaj to, co należy ubić, załataj plastikiem. Ta zasada pozwala zaoszczędzić więcej wyściółek niż jakakolwiek tabela ocen. W tym przewodniku opisano trzy rodziny, z których każda wygrywa, oraz liczby umożliwiające ich porównanie.
Jaka jest różnica między masą odlewniczą, masą ubijającą a tworzywem sztucznym?
Materiał ogniotrwały to-zmieszany z wodą materiał ogniotrwały, który przepływa lub wibruje na miejscu i utwardza się poprzez hydratację. - Na stronie z materiałami ogniotrwałymi do zalewania znajduje się asortyment produktów. Objęliśmy jego rodziny naszą opiekąprzewodnik po typach odlewów- Cement-spojony przez ULCC,-samoczynny przepływ przez torkretowanie.
Masa ubijająca to sucha lub półsucha mieszanka-, układana warstwami i zagęszczana ubijakiem pneumatycznym lub ręcznie. Żadna chemia wody nie wiąże - gęstości ubijanej i pierwszego ciepła. Spieka się w bezspoinową, gęstą wyściółkę.
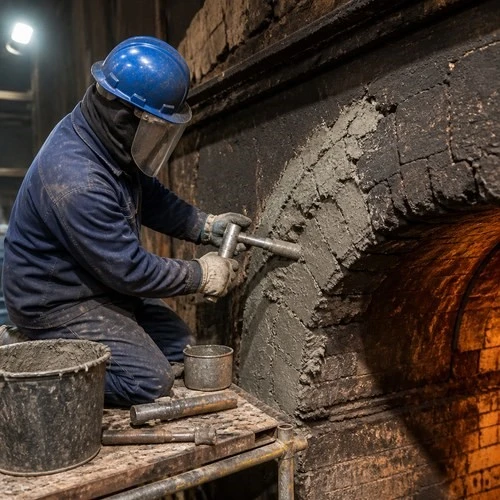
Plastik ogniotrwały to wilgotna,-spojona gliną mieszanka o wystarczającej plastyczności, aby można ją było formować ręcznie, młotkiem lub wciskać. Jest najbardziej wybaczający ze wszystkich trzech podczas instalacji i ma najniższą wytrzymałość na ogień.
Nazwy mylą kupujących, ponieważ wszystkie trzy wyglądają jak proszek w workach. Różnica jest widoczna tylko w miejscu umieszczenia i to tam należy wybór.
Jak instalacja definiuje wybór
Instalacja jest prawdziwym punktem decyzji i decyduje o reszcie.
Castable wymaga wody, sprzętu do mieszania, szalunku lub pompy i okresu utwardzania przed pierwszym wygrzaniem. Wypłata jest najwyższa z trzech CCS od - 40 do 110 MPa, w zależności od gatunku, na podstawie naszych liczb w przewodniku po odlewach.
Masa do ubijania wymaga dostępu i pracy - warstwa po warstwie, zagęszczania ubijakiem aż do uzyskania odpowiedniej gęstości. To powolna i wykwalifikowana praca. Wypłatą jest najgęstsza struktura z trzech, ponieważ zagęszczenie mechaniczne pokonuje wszelkie wiązania hydratacyjne. Naszkrzemionkowa masa ubijającawykorzystuje SiO₂ na poziomie 90% i więcej, ogniotrwałość przekracza 1750 stopni, a ubijana wykładzina zachowuje się jak pojedynczy wypalony blok.
Plastikowe materiały ogniotrwałe prawie nie wymagają - cięcia, kształtowania, młotkowania i ogrzewania. Bez szalunków, bez mieszania, bez harmonogramu utwardzania. Nagrodą jest szybkość i zasięg; kosztem jest siła.
Gdzie Ramming Mass zarabia na swoje utrzymanie
Masa ubijająca jest standardem w piecach indukcyjnych. Bezrdzeniowe wykładziny pieca indukcyjnego - tygla, dna, gardzieli - są ubijane warstwami suchą lub pół{3}}mieszanką tlenku magnezu, tlenku glinu lub krzemionki, a następnie spiekane w pierwszym stopieniu. Wyłożenie to monolityczny tygiel, w którym nie można znaleźć połączeń metalowych, a gdy się zużyje, cała wykładzina jest usuwana i ponownie-ubijana.
Dlatego odlewnie i huty stale ubijają masę w swoim standardowym magazynie. 1-tonowa wykładzina pieca indukcyjnego jest odporna na jakość ubijania: grubość warstwy, energię młota i temperaturę spieku. Dostarczamy gatunki magnezjowe do stali oraz gatunki krzemionkowe do miedzi i aluminium – niska rozszerzalność cieplna gatunku krzemionki zapewnia jego stabilność przez tysiące stopień.
Ubijanie pieca indukcyjnego to rzemiosło własne. Wykładzina jest układana warstwa po warstwie, zwykle 50–80 mm na jedno uniesienie, każda zagęszczana do momentu, aż ubijak odbije się, zamiast zatonąć. Następnie proces spiekania łączy warstwy w jedną całość. Wykonaj odpowiednie ubijanie, a wykładzina magnezjowa w odlewni stali wytrzymuje 80–120 wytopów; zrozumcie to źle, a pierwszy stopiony punkt znajdzie słaby punkt.
Masa ubijająca wykłada również rynny wielkiego pieca, mieszanki otworów spustowych i dna pieców, gdzie gęsty, bezspoinowy korpus bije wszystko, co zostanie wylane.
Gdzie pasuje materiał ogniotrwały z tworzywa sztucznego
Plastik ogniotrwałyto materiał do napraw i-dziwnych kształtów. Dachy pieców elektrycznych, ściany pieców wgłębnych, okładziny pieców do wyżarzania, łuki palników - miejsca, w których załoga musi ręcznie kształtować materiał i gdzie szalunki są niepraktyczne.
Spoiwem jest plastyczna glinka, stanowiąca 10-25% mieszanki, która nadaje materiałowi urabialność i ogranicza jego wytrzymałość po wypaleniu. Plastikowe materiały ogniotrwałe wytrzymują CCS w zakresie 20-40 MPa – dobrze nadają się do ścian i dachów, nie nadają się do stref uderzenia lub ścierania. Nasza strona dotycząca odlewów z tworzyw sztucznych obejmuje gatunki, które wysyłamy do pracy w piecu grzewczym.
Co plastik robi lepiej niż cokolwiek innego: łatka. Wycięto zużytą strefę, wbito świeży plastik i piec ponownie zaczął nagrzewać się bez pełnego podścielenia. Ten cykl naprawy jest powodem, dla którego tworzywo sztuczne pozostaje w katalogu, nawet tam, gdzie oryginalną wykładzinę zastąpiłby odlew.
Wilgoć plastiku jest zarówno jego narzędziem, jak i ograniczeniem. Dzięki glinianemu spoiwowi mieszanka nadaje się do użytku przez kilka dni po otwarciu opakowania, więc ekipa może ciąć i łatać we własnym tempie. Ta sama wilgoć ogranicza górną granicę wytrzymałości -, dlatego plastik nigdy nie wykłada stref mających bezpośredni kontakt ze stopionym metalem.
Gdzie Castable pozostaje wartością domyślną
Odlewany pozostaje rozwiązaniem domyślnym w przypadku większości prac związanych z okładzinami monolitycznymi. Wylewa się w kształty, wibruje płasko, pompuje do kanałów, a jego utwardzona siła pokonuje obu rywali w większości stref. W przypadku ścian, podłóg, łuków i okładzin, które i tak wymagają szalowania, ekonomicznym rozwiązaniem jest odlewanie - i wokół niego zbudowana jest cała gama monolitycznych materiałów ogniotrwałych.
Granica jest prosta: jeśli strefę można wylać, to ją zalej. Ubijaj to, czego nie można wylać, - tygle, dna, koryta. Załatać miejscowo zużyte elementy plastikiem.
Porównanie wytrzymałości, gęstości i pieczenia.-Porównanie
Liczby obok siebie, z naszych danych produkcyjnych.
Odlewany: CCS 40-110 MPa, zapotrzebowanie na wodę 5-12%, porowatość umiarkowana i najbardziej wymagające wypalanie - zbyt szybkie pierwsze nagrzanie i uwięziona para powodują odpryski wykładziny.
Masa do ubijania: najgęstsza z trzech, CCS w zakresie 40-70 MPa po spiekaniu, prawie-zero wody w mieszance i wypalanie, które wymaga kontrolowanego narastania, ale toleruje błędy lepiej niż masa odlewana. Gatunek krzemionki ma właściwości ogniotrwałe do 1750 stopni i więcej.
Plastik: CCS 20-40 MPa, najwyższa wilgotność ze wszystkich trzech i najbardziej tolerancyjny-wypalanie – okładziny z tworzywa sztucznego rzadko odpryskują przy pierwszym nagrzaniu, ponieważ gliniaste spoiwo umożliwia ucieczkę wilgoci.
Ten ostatni punkt ma większe znaczenie, niż myślą kupujący. W przypadku pośpiesznego wyłączenia plastikowa łatka może nagrzać się w ciągu kilku godzin; łata do odlewania wymaga przestrzegania sposobu leczenia.
Jak wybrać: cztery czeki
O tym zadecydują cztery czeki. Poprowadź ich przeciwko swojej strefie.
Czy można go wylać? Jeśli istnieje woda, szalunki i okno utwardzania, odpowiedzią jest beton.
Czy musi być bezspoinowe i gęste? Tygle, dna, rynny -, które wbijają się w terytorium masowe, a koszty pracy są uzasadnione życiem wyścielającym.
Czy to łatka, czy dziwny kształt? Plastikowy. Cięcie, kształtowanie, młotkowanie i ponowne podgrzewanie.
Czy piec jest urządzeniem indukcyjnym? Masa ubijająca, kropka. Tygiel spiekany jest jedyną sprawdzoną wykładziną do bezrdzeniowych pieców indukcyjnych.
Nasza zasada: wlać to, co można wylać, ubić to, co trzeba ubić, załatać plastikiem. Wszystkie trzy produkty dostarczamy z tego samego zakładu, więc zalecenie nie dotyczy tego, co akurat posiadamy w magazynie.
Zamawianie: Czas realizacji, płatność i pakowanie
Czas realizacji wynosi 7-12 dni od depozytu w przypadku gatunków standardowych, 15–20 dni w przypadku opakowań niestandardowych i specjalnych gatunków spieku. Płatność to T/T z 30% depozytu i 70% przed wysyłką. Pakowanie to worki 25 kg na paletach z wkładkami wewnętrznymi lub worki zbiorcze w przypadku dużych kampanii; taranowanie statków masowych w suchych uszczelnieniach, ponieważ wilgoć jest wrogiem dobrego barana.
Prześlij nam typ pieca, strefę wyłożenia oraz topiony stop lub metal. W ciągu 24 godzin potwierdzimy rodzinę, klasę i wskazówki dotyczące rozmieszczenia materiału -, a jeśli poprosisz o ubijanie w miejscu, w którym nadaje się do odlewania, nasi inżynierowie poinformują Cię o tym.
Konkluzja: masa odlewana, masa ubijająca i tworzywo ogniotrwałe mają każdy róg wykładziny - wlać to, co można wylać, ubić to, co należy ubić, załatać plastikiem. Dopasuj rodzinę do miejsca docelowego, a podszewka będzie trwała. Prześlij nam dane swojego statku, a my nazwiemy materiał w ciągu 24 godzin.
Poproś o wycenę · Skontaktuj się z działem sprzedaży· WhatsApp +86 138 6443 5866


